


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-15 origine:Propulsé


Les dimensions physiques des saggers en graphite dictent directement les goulots d"étranglement opérationnels lors de la graphitisation du matériau anodique. Une erreur mineure de calcul dans l’épaisseur des parois a un impact immédiat sur la consommation d’énergie, le rendement des lots et la cohérence thermique. Dans le nouveau secteur énergétique en évolution rapide, les formulations d’anodes spécialisées envahissent le marché. Les mélanges de graphite artificiel et de silicium-carbone nécessitent une gestion thermique extrêmement précise. Ils ont besoin de ce contrôle strict pour atteindre de manière fiable les propriétés électrochimiques cibles. Les creusets standards disponibles dans le commerce ne parviennent souvent pas à répondre à ces exigences strictes de traitement.
Cet article fournit aux ingénieurs d"usine et aux équipes d"approvisionnement un cadre fondé sur des preuves pour spécifier les dimensions sagger. Nous vous guiderons pour trouver l’équilibre entre la durabilité physique, la capacité de chargement maximale et l’efficacité énergétique vitale. Vous apprendrez à adapter avec précision le volume interne aux uniformités de chauffage. Nous expliquons également comment évaluer efficacement les risques de dilatation thermique et les limites de charge mécanique. En repensant ces dimensions cruciales, les installations de production peuvent améliorer considérablement la production globale de leurs fours.
Les dimensions sagger dictent la pénalité de masse thermique ; l"optimisation de l"épaisseur de paroi peut réduire la consommation d"énergie lors de la calcination à haute température.
L"augmentation du volume de chargement sans ajuster les géométries internes risque une graphitisation inégale et un rendement anodique inférieur de niveau 1.
Les saggers standards ne parviennent souvent pas à s'aligner sur les configurations de fours exclusives, ce qui fait d'un sagger en graphite personnalisé la solution à long terme la plus rentable pour les producteurs à gros volume.
L"évaluation d"une conception sagger nécessite d"équilibrer la densité apparente de la poudre, les taux de dilatation thermique et les limites de charge mécanique de la configuration d"empilage.
Les saggers de mauvaise taille entraînent des coûts cachés énormes pour toute installation de fabrication. Nous voyons souvent les ingénieurs négliger l’optimisation dimensionnelle au profit d’une rapidité d’approvisionnement immédiate. Cependant, le gaspillage d’espace dans les fours limite considérablement votre volume de production quotidien. Si un creuset s’insère mal dans une zone de chauffage, vous gaspillez d’immenses quantités d’énergie électrique pour chauffer un espace vide. Le fissuration prématurée constitue une autre fuite financière majeure. Les dimensions sous-optimales créent de graves concentrateurs de contraintes lors de cycles de chauffage rapides. Une forte contamination par les cendres provenant des saggers dégradants ruine entièrement les lots d"anodes coûteux.
Vous devez établir des critères de réussite clairs pour une spécification appropriée. Une conception très réussie atteint systématiquement trois résultats principaux.
Matériau actif maximisé par lot : la conception utilise efficacement chaque millimètre cube disponible de la zone de chauffage.
Gradient thermique minimisé : la chaleur pénètre uniformément dans le lit de poudre, évitant ainsi des degrés de graphitisation incohérents.
Durée de vie prévisible du creuset : les épaisseurs de paroi supportent de manière fiable les chocs thermiques sur des dizaines de cycles à haute température.
Pour évaluer ces facteurs, nous introduisons le « rapport poids charge utile/tare » comme indicateur de performance clé critique. Cette métrique mesure le poids de la poudre d"anode active par rapport au poids de la boîte en graphite elle-même. Un rapport plus élevé indique une efficacité supérieure du four. Cela signifie que vous dépensez de l’énergie électrique pour chauffer le produit, pas le récipient. Les lignes de graphitisation modernes doivent suivre ce rapport sans relâche.
Commencez par peser avec précision vos saggers vides actuels. Calculez la densité maximale exploitée de votre charge de poudre. Divisez le poids de la poudre par le poids du sagger vide. Si votre ratio est inférieur aux moyennes du secteur, vous avez probablement des murs surdimensionnés ou des géométries internes inefficaces. Nous vous recommandons d’auditer cette mesure tous les trimestres.
Faire correspondre un sagger à un four spécifique nécessite des calculs précis. Vous déterminez les dimensions extérieures maximales en fonction de la zone de chauffage uniforme utilisable. Vous devez également respecter les limites strictes de l’automatisation du chargement et du déchargement. Les boîtes surdimensionnées bloquent facilement les pinces robotiques. Ils perturbent également l’alignement des bandes transporteuses. Les ingénieurs de l"usine doivent soustraire une marge de dégagement minimale des dimensions de la cavité du four pour garantir une manipulation sûre.
Les contraintes de volume internes dictent votre débit réel. Cependant, il existe une relation inverse entre la capacité absolue et les taux de chauffage du cœur. Si vous poussez le volume interne trop haut en augmentant la largeur, vous compromettez la vitesse de chauffage. La chaleur met beaucoup plus de temps à atteindre le centre géométrique d’un énorme lit de poudre.
Ces gradients thermiques présentent un risque grave pour la qualité des produits. Les saggers surdimensionnés provoquent des « points froids » cachés au centre du matériau de l"anode. Alors que les bords extérieurs atteignent la température de graphitisation cible de 2 800 °C, le centre peut être en retard de plusieurs centaines de degrés. Ce retard conduit à une graphitisation très incohérente. En fin de compte, vous récoltez un matériau d’anode de niveau inférieur qui ne répond pas aux spécifications strictes du fabricant de batteries.
De nombreuses équipes achats demandent le plus grand volume interne possible pour augmenter la taille des lots. Ils ignorent les limites de conductivité thermique de la poudre anodique elle-même. Le précurseur non calciné agit initialement comme un isolant thermique. Une boîte massive garantit que le centre reste froid trop longtemps. Donnez toujours la priorité à l’uniformité thermique au volume absolu brut.
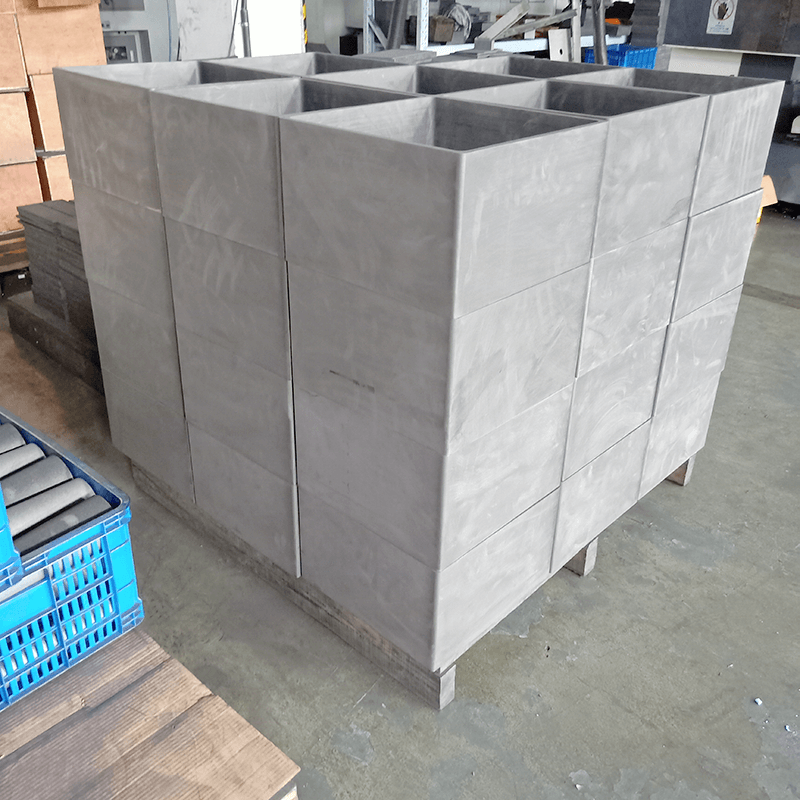
L’épaisseur d’un mur évasé représente le compromis technique ultime. Vous équilibrez constamment la durabilité opérationnelle et la consommation d’énergie continue. Nous classons ces voies de conception selon l’approche à paroi mince et la réalité à paroi épaisse.
L’approche à paroi mince se concentre fortement sur l’efficacité thermique. Des parois plus fines permettent un transfert thermique beaucoup plus rapide des éléments chauffants vers le lit de poudre. Cela réduit considérablement le gaspillage d’énergie pendant les longs cycles de chauffage. Cependant, cette approche comporte un risque plus élevé de défaillance mécanique. Les systèmes de manutention automatisés exercent des forces de serrage susceptibles de fissurer des parois minces. La durée de vie du choc thermique diminue également rapidement lors des phases de refroidissement rapides.
La réalité aux parois épaisses donne la priorité à la survie dans des environnements industriels difficiles. Les murs épais offrent une intégrité structurelle supérieure contre les impacts physiques. Vous bénéficiez de cycles de remplacement plus longs et de plus de cycles de production par sagger. Malheureusement, la pénalité de masse thermique élevée est sévère. Les murs épais agissent comme de lourds isolants. Ils obligent les opérateurs à maintenir des temps de maintien du four plus longs pour garantir que le cœur atteigne les températures cibles.
La densité des matériaux joue un rôle central dans ce compromis. La spécification du graphite à haute densité apparente modifie fondamentalement le calcul. Lorsque vous utilisez du graphite d’une densité apparente supérieure à 1,85 g/cm³, vous gagnez en résistance mécanique massive. Cette résistance supérieure vous permet de concevoir des murs plus minces sans sacrifier l’intégrité structurelle.
Stratégie | Taux de transfert thermique | Consommation d"énergie | Durabilité mécanique | Meilleur cas d"utilisation d"application |
|---|---|---|---|---|
Conception à paroi mince | Très élevé | Faible (hautement efficace) | Inférieur (sujet à la manipulation des fissures) | Fours fixes, manipulation manuelle douce |
Conception à paroi épaisse | Faible (effet isolant) | Élevé (pénalité de masse thermique) | Très élevé | Fours Acheson, lignes d"automatisation lourdes |
Hybride haute densité | Haut | Modéré | Haut | Fours à sole continue |
L’optimisation de la capacité de chargement repose en grande partie sur la compréhension de la mécanique des poudres. Vous devez prendre en compte à la fois la densité apparente et la densité après tassement des précurseurs d"anode non calcinés. Une poudre dense se tasse plus étroitement et transfère la chaleur différemment d’un précurseur pelucheux. La densité de taraudage détermine exactement le nombre de kilogrammes de matériau que vous pouvez insérer dans une géométrie interne spécifique. Nous invitons les ingénieurs à mesurer ces paramètres de poudre avant de finaliser les dimensions du conteneur.
Les tolérances de dilatation thermique sont essentielles pour la sécurité et le rendement. Vous devez concevoir des dimensions internes pour s"adapter à l"expansion volumétrique de mélanges d"anodes spécifiques. Lors d"un traitement thermique extrême, les structures internes se réorganisent en graphite cristallin. Ce changement de phase provoque souvent une expansion du lit de poudre vers l’extérieur. Si le récipient ne dispose pas d"un espace libre ou d"une largeur d"expansion suffisants, la poudre en expansion exercera une immense pression vers l"extérieur. Cette pression fracture régulièrement les creusets standards de l’intérieur vers l’extérieur.
L'empilage et la portance exigent des calculs mathématiques rigoureux. La production en grand volume repose sur l’empilage vertical des saggers à l’intérieur des fours Acheson ou en continu. Le sagger inférieur supporte le poids combiné de l’ensemble de la pile chargée. L'épaisseur de la paroi inférieure doit parfaitement s'adapter à ce poids total. En ajustant une conception appropriée d'étalement de graphite pour la production d'anodes , vous garantissez que le creuset de base survit aux immenses forces de compression. Un creuset inférieur défaillant peut effondrer une colonne de four entière, détruisant ainsi des jours de production.
Ne présumez jamais que les uniformités murales standard fonctionnent pour les configurations empilées. Nous recommandons une conception à épaisseur variable. La plaque de base doit toujours être nettement plus épaisse que les parois latérales. De plus, inspectez les joints d’empilage pour détecter toute accumulation de poussière de carbone. La poussière agit comme un coin, créant une répartition inégale des contraintes sous de lourdes charges.
Savoir quand abandonner les creusets du commerce est une compétence cruciale en matière d’approvisionnement. Les saggers standard fonctionnent bien pour les applications de base. Cependant, certains points déclencheurs nécessitent une intervention personnalisée immédiate. La transition vers des fours à sole continue à rouleaux nécessite des profils externes très spécifiques pour faire rouler les rouleaux en douceur. L’introduction d’anodes avancées à base de silicium répond également à ce besoin. Le silicium nécessite des structures d"évacuation des gaz uniques que les boîtiers standards ne possèdent tout simplement pas.
Les innovations géométriques renforcent la valeur de la personnalisation. Nous explorons souvent des fonctionnalités personnalisées telles que les rayons internes profilés. Les coins internes pointus à 90 degrés piègent la poudre non graphitée pendant les processus de déversement automatisés. Un rayon incurvé empêche complètement l"accumulation de poudre dans les coins. Les rainures d"empilage imbriquées représentent une autre innovation essentielle. Ces rainures usinées verrouillent les boîtes empilées ensemble en toute sécurité, assurant ainsi la stabilité lors des vibrations mécaniques ou du mouvement du convoyeur.
La phase de prototypage élimine les risques de production en série. Exigez toujours le processus de commande d’un tirage en petits lots de graphite personnalisé . Vous devez valider les profils thermiques à l’intérieur de l’environnement réel de votre four. Cet essai vous permet de mesurer physiquement les températures centrales de la poudre. Vous pouvez ensuite modifier les épaisseurs de paroi ou les rayons des coins avant de passer à une commande massive de plusieurs milliers d'unités.
Demandez au moins trois variations d’épaisseurs de paroi lors de l’exécution de votre prototype. Chargez-les avec des poids de poudre identiques et placez-les dans la même zone du four. Coupez les blocs d’anodes résultants pour inspecter visuellement et chimiquement l’uniformité de la graphitisation. Ce petit investissement initial évite des pannes massives en aval.
Vous ne pouvez pas exécuter une conception dimensionnelle précise sans un partenaire de fabrication hautement compétent. Les tolérances d’usinage constituent le premier filtre majeur pour les fournisseurs. Les tolérances dimensionnelles strictes des CNC sont absolument non négociables pour les lignes de chargement automatisées. Un écart de tolérance d’un millimètre seulement peut faire tomber une boîte chargée par un bras robotique. Exigez des fournisseurs qui garantissent des tolérances de +/- 0,5 mm sur toutes les dimensions critiques.
La pureté des matériaux a un impact direct sur les performances finales des cellules de votre batterie. La vérification des procédés de purification du fournisseur est obligatoire. Les saggers fonctionnent à des températures où les impuretés se vaporisent facilement et contaminent le lit de poudre. Assurez-vous que le fournisseur utilise une purification halogène à haute température. Le sagger ne doit pas laisser pénétrer de traces de métaux comme le fer, le vanadium ou le soufre dans le matériau de l"anode. Nous recommandons d"exiger des rapports d"essais en laboratoire montrant une teneur totale en cendres inférieure à 50 parties par million.
Les risques de mise en œuvre proviennent souvent d’une mauvaise gestion de la chaîne d’approvisionnement. La volatilité des délais de livraison peut interrompre complètement votre production. Évaluez l’importance d’un fournisseur qui contrôle sa propre chaîne d’approvisionnement en blocs de graphite brut. Les fournisseurs qui achètent des blocs sur des marchés tiers souffrent de fluctuations extrêmes des prix et de la disponibilité. Les fournisseurs intégrés offrent une cohérence dimensionnelle stable et à long terme et des calendriers de livraison prévisibles.
Les dimensions Sagger restent un compromis technique complexe entre débit, durée de vie et efficacité thermique. Des ajustements mineurs de l’épaisseur de la paroi ou du volume interne entraînent des changements massifs dans la consommation d’énergie et la cohérence de la graphitisation. En équilibrant ces caractéristiques structurelles avec la mécanique thermique spécifique de votre poudre d"anode, vous obtenez une ligne de production très efficace.
Nous vous encourageons fortement à vérifier immédiatement votre rapport charge utile/tare actuel. Identifiez si des creusets lourds et surdimensionnés gonflent vos coûts d’électricité. Enfin, contactez des équipes d’ingénierie spécialisées avec les dimensions exactes de votre four exclusif. Un examen professionnel de la conception personnalisée constitue la première étape la plus fiable pour maximiser la production de matériaux de votre batterie.
R : La durée de vie standard dépend fortement de l’épaisseur de la paroi et des températures de fonctionnement. Les conceptions à haute densité et à parois épaisses peuvent survivre à 30 à 50 cycles de chauffage dans les fours Acheson. Les parois plus minces soumises à des chocs thermiques rapides peuvent se dégrader après 15 à 20 cycles. Un fonctionnement continu à 2 800 °C accélère l’oxydation et l’usure structurelle.
R : Les murs plus épais retiennent d’énormes quantités d’énergie thermique. Cette rétention thermique ralentit considérablement la phase de refroidissement. Cela crée des retards de production car le matériau doit descendre en toute sécurité en dessous des seuils d"oxydation avant d"être exposé à l"atmosphère. Des parois plus fines dissipent la chaleur beaucoup plus rapidement, accélérant ainsi les délais de traitement globaux des lots.
R : Oui. Les fournisseurs réputés encouragent fortement le prototypage. Vous pouvez commander un petit lot de 5 à 10 unités aux géométries variées. Ces essais vous permettent de valider l"uniformité thermique et la compatibilité de la manipulation automatisée avant de vous engager sur une quantité minimale de commande de plusieurs centaines d"unités.
R : Sous vide ou sous atmosphère d"argon inerte hautement contrôlée, le graphite haute densité reste stable jusqu"à 3 000 °C. Cependant, en présence même de traces d"oxygène, une oxydation sévère et une dégradation structurelle commencent entre 400 °C et 500 °C environ. Le maintien d’un contrôle atmosphérique strict est vital pour la survie à haute température.

 + 86-795-4605783
 sales@nhdcarbon.com
 N ° 966 de Tiangong South Avenue, High-Tech Industrial Park, Fengxin County, Yichun City, Province du Jiangxi, Chine.


