


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-28 origine:Propulsé


La calcination à haute température des matériaux d’anode de batterie nécessite un contrôle strict de la contamination et une stabilité thermique extrême. Les conteneurs en graphite résistent aux environnements de four exigeants pour protéger ces matériaux sensibles de la dégradation. Les ingénieurs de procédés doivent garantir un outillage fiable pour garantir des rendements de production élevés. Les saggers disponibles dans le commerce souffrent souvent d"une oxydation prématurée, de fissures thermiques ou d"une mauvaise efficacité d"empilage dans des fours spécialisés en continu ou par lots. Ils n’ont généralement pas la précision géométrique nécessaire aux lignes automatisées modernes. De plus, le graphite générique peut introduire des impuretés indésirables dans les délicats mélanges lithium-ion. La transition vers des saggers usinés sur mesure nécessite une communication technique précise. Ce guide détaille les spécifications de dessin critiques, les tolérances acceptables et la documentation d"assurance qualité nécessaires pour évaluer et intégrer un partenaire de fabrication fiable. Vous apprendrez exactement comment définir vos exigences dimensionnelles et les propriétés des matériaux pour éviter des retards coûteux.
Conception pour la masse thermique : les dessins personnalisés doivent équilibrer les parois minces pour une efficacité thermique avec une épaisseur suffisante pour éviter la déformation lors de cycles thermiques répétitifs.
Seuils de pureté stricts : les rendements en poudre d'anode dépendent d'une teneur en cendres ultra-faible ; la spécification de limites ppm empêche le dopage élémentaire indésirable.
Tolérances dynamiques : les tolérances d'usinage doivent tenir compte du coefficient de dilatation thermique (CTE) aux températures de fonctionnement (généralement 1 000 °C à 3 000 °C).
Assurance qualité vérifiable : un fournisseur crédible fournit la traçabilité des matières premières, les rapports des machines à mesurer tridimensionnelles (MMT) et les traitements d'oxydation documentés.
La production de matériaux pour batteries exige une précision rigoureuse de la part de chaque pièce d’équipement. Les creusets standards répondent rarement aux exigences rigoureuses de la fabrication moderne d’anodes. Ils introduisent des inefficacités opérationnelles et créent des risques importants en matière de qualité des produits.
Graphique 1 : Comparaison des creusets standard et personnalisés
Fonctionnalité | Creusets standards | Saggers usinés sur mesure |
|---|---|---|
Utilisation du four | Faible (volume interne gaspillé) | Élevé (empreinte optimisée) |
Compatibilité d"automatisation | Mauvais (bourrages fréquents du convoyeur) | Excellent (optimisation de la préhension robotique) |
Stabilité d"empilage | Sujet au déplacement latéral | Lèvres imbriquées sécurisées |
Pureté du matériau | Générique (Risque de lessivage des ions) | Ultra-élevé (teneur en cendres contrôlée) |
Inadéquation de la géométrie du four
Les dimensions standard laissent de l’espace inutilisé dans les fours à sole poussoir ou à rouleaux. Ce volume gaspillé réduit considérablement le débit quotidien. Cela fait également augmenter les coûts énergétiques par kilogramme de poudre d’anode traitée. Les ingénieurs doivent maximiser le volume de charge utile interne pour maintenir la rentabilité. Les géométries des fours dictent directement les dimensions optimales du sagger. Un creuset générique ne peut tout simplement pas optimiser les contraintes spatiales des zones de chauffage spécialisées. Les dimensions personnalisées garantissent une densité d’emballage optimale.
Échecs d’empilement et d’automatisation
Les installations de batteries modernes dépendent fortement de la robotique. Les options disponibles dans le commerce ne disposent pas des fonctionnalités de verrouillage précises requises pour le chargement et le déchargement automatisés. Ils ont du mal à maintenir la stabilité lors d’un empilement à plusieurs niveaux. Les lignes automatisées nécessitent des points de préhension spécifiques pour les bras robotisés. Les cartons standards glissent ou se coincent souvent sur les systèmes de convoyeurs continus. Les conceptions personnalisées intègrent des lèvres et des rainures personnalisées. Ces caractéristiques garantissent un alignement vertical sécurisé. Si des bras automatisés saisissent des boîtes mal conçues, la production s’arrête immédiatement.
Risques de contamination
La pureté dicte les performances finales de la batterie. Le graphite générique manque souvent de la purification secondaire nécessaire. Cette surveillance permet aux ions métalliques de s"infiltrer dans les mélanges d"anodes lithium-ion sensibles. Les impuretés de fer, de vanadium et de soufre dégradent gravement la capacité de la batterie. Les blocs de carbone standards contiennent souvent des cendres résiduelles. Les températures extrêmes du four vaporisent ces impuretés nocives. Les vapeurs se déposent alors directement sur la poudre d"anode. Vous devez éviter les matériaux génériques pour protéger les rendements de votre produit final.
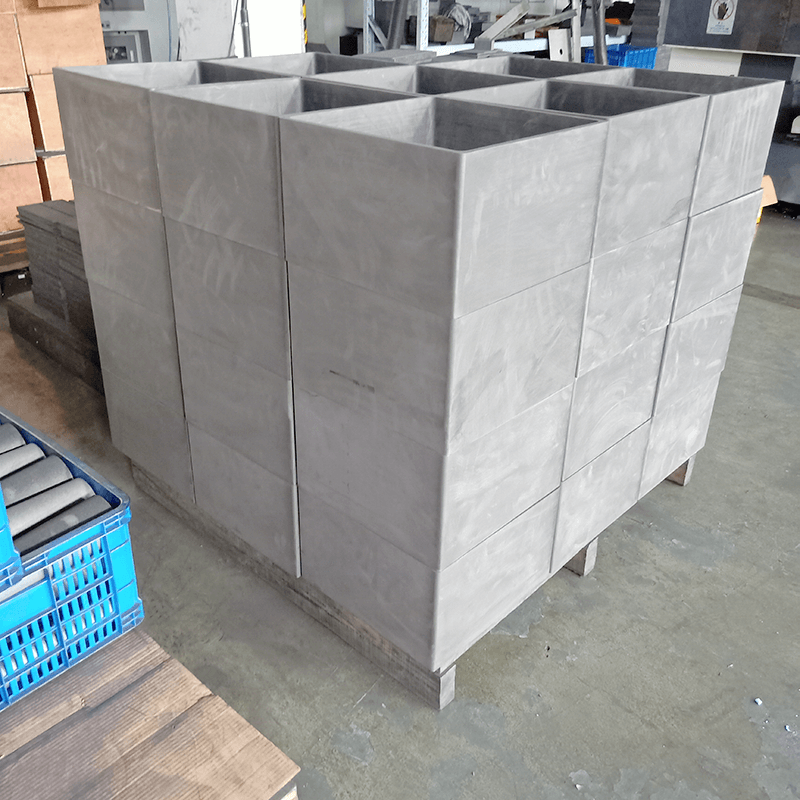
Les dessins techniques constituent la base exacte d’un approvisionnement réussi. Le partenariat avec un fabricant fiable de saggers en graphite personnalisés nécessite une communication claire et précise. Vous devez détailler chaque paramètre physique pour garantir la fonctionnalité.
Les ingénieurs de procédés sont confrontés à un délicat exercice d’équilibre lors de la conception. Vous devez spécifier soigneusement les dimensions des murs. Les parois minces minimisent le décalage thermique lors des cycles intensifs de chauffage et de refroidissement. Cependant, les murs doivent conserver leur intégrité structurelle sous de lourdes charges de poudre. Les murs trop épais absorbent trop d’énergie rayonnante. Cet excès de masse thermique gaspille une précieuse énergie du four.
Vous devez également noter des hypothèses spécifiques concernant la poudre d"anode. Enregistrez la densité spécifique du mélange pour calculer la pression interne à haute température. Les poudres à haute densité exercent une pression extérieure importante lorsqu’elles sont chauffées. Spécifiez une épaisseur de paroi capable de résister à ces forces extérieures sans se courber. Une erreur courante consiste à concevoir des parois trop fines pour les mélanges lourds de graphite synthétique.
Les vibrations continues du four peuvent facilement renverser des unités mal empilées. Détaillez les conceptions à rainure et languette ou à lèvres étagées sur votre dessin CAO. Ces mécanismes de verrouillage garantissent un empilement vertical totalement sécurisé. Une rainure profonde empêche tout déplacement latéral dangereux pendant le transport.
Pensez également à votre équipement de manutention automatisé. Spécifiez les angles de dépouille appropriés sur les murs extérieurs. Les bras de manutention robotisés nécessitent des dégagements de préhension spécifiques pour fonctionner correctement. Un angle de dépouille typique de deux à trois degrés facilite un engagement fluide de l"équipement. Cela empêche également les pinces mécaniques de se coincer douloureusement contre la surface en carbone.
Le graphite usiné est intrinsèquement fragile. Évitez complètement les coins internes pointus à 90 degrés. Exiger des rayons spécifiés pour atténuer les concentrations de contraintes dangereuses. Les angles internes aigus agissent comme des points de fracture inévitables. Le choc thermique provoque souvent des fissures catastrophiques à ces endroits précis. Un rayon interne généreux répartit les contraintes thermiques uniformément sur toute la structure.
Détaillez les bords externes chanfreinés de vos fichiers numériques. Les chanfreins empêchent l"écaillage lors du transport manuel ou automatisé. Les coins externes pointus s"écaillent facilement lorsque les unités chargées se cognent les unes contre les autres. Ces copeaux de carbone microscopiques peuvent contaminer la délicate poudre d"anode.
Le choix des matériaux détermine la longévité du four à long terme. La spécification d'un sagger en graphite pour les matériaux d'anode implique bien plus que de simples dimensions physiques. Vous devez soigneusement dicter les propriétés physiques et chimiques de la matrice carbonée.
Les structures du graphite se dilatent à mesure que la température ambiante augmente. Établissez des tolérances dimensionnelles strictes (par exemple, ± 0,1 mm) à température ambiante standard. Vous devez cependant exiger du fabricant qu"il valide les jeux de fonctionnement. Ils doivent baser ces calculs sur le coefficient de dilatation thermique (CTE). Évaluez cette expansion aux températures maximales du four.
Les températures maximales varient généralement entre 1 000 °C et 3 000 °C. Si vous ignorez le CTE, les lèvres imbriquées se lieront. Les piles peuvent se coincer dangereusement à l’intérieur des zones de chauffage continues. Un ajustement parfait à 20°C peut devenir une soudure indissociable à 2 500°C. Nous vous conseillons fortement de calculer les taux d"expansion pour toutes les surfaces de contact critiques.
Suivez ces étapes exactes pour gérer les tolérances dynamiques :
Calculez les dimensions de base à température ambiante standard.
Identifiez la température de fonctionnement maximale de votre processus de calcination spécifique.
Appliquez le multiplicateur CTE certifié du matériau à toutes les caractéristiques d"accouplement.
Ajustez les jeux des dessins CAO pour éviter toute liaison à haute température.
La densité a un impact direct sur la résistance à l’oxydation à long terme. Spécifiez clairement les minimums de densité apparente sur vos bons de commande. Nous recommandons de viser une densité apparente supérieure à 1,85 g/cm³. Une densité plus élevée limite la dangereuse pénétration de l’oxygène. Il bloque également les gaz corrosifs générés par la poudre d"anode chauffée.
Le carbone hautement poreux absorbe rapidement l"oxygène dans les environnements réactifs. Cet oxygène interne brûle la structure carbonée de l’intérieur vers l’extérieur. Les blocs haute densité durent beaucoup plus longtemps. Ils résistent fortement à la dégradation structurelle lors de cycles thermiques répétitifs.
La texture de la surface interne affecte gravement le rendement du produit. Dictez explicitement la rugosité de la surface interne (valeurs Ra) sur vos impressions. Une finition interne lisse empêche la poudre d"anode de coller aux parois latérales. Il garantit un déchargement propre lors des séquences de déchargement automatisées.
Les surfaces rugueuses piègent les particules de matériaux microscopiques. Ces particules piégées provoquent une grave contamination croisée entre lots. Ils nécessitent également un nettoyage mécanique agressif entre les utilisations. Un nettoyage agressif accélère l’usure des parois internes. Spécifiez une finition polie pour minimiser complètement l’adhérence de la poudre.
La sélection des partenaires potentiels protège l’ensemble de votre chaîne de production. Un fournisseur de confiance en graphite de haute pureté accueille favorablement les audits de qualité rigoureux. Établissez un protocole d’évaluation strict avant d’attribuer de gros contrats de fabrication.
Tableau 2 : Matrice d"audit d"assurance qualité des fournisseurs
Catégorie d"audit | Protocole d"exigence | Critères d"acceptation |
|---|---|---|
Matière première | Documentation de traçabilité | Origine du bloc vérifiée (Isostatique/Moulé) |
Pureté chimique | Certificat d"analyse (CoA) | Teneur en cendres <50 ppm ou <5 ppm |
Précision dimensionnelle | Rapport d"inspection MMT | Conformité à 100 % sur les fonctionnalités d"accouplement |
Intégrité du revêtement | Tests d"adhérence et d"épaisseur | Pas de délaminage sous choc thermique |
Traçabilité des matières premières
Exigez une documentation prouvant l’origine exacte du bloc de graphite brut. Vous devez vérifier la qualité spécifique du matériau utilisé. Déterminez si le matériau est extrudé, moulé ou isostatique. Les blocs isostatiques offrent une résistance multidirectionnelle uniforme. Cette résistance empêche une déformation catastrophique. La traçabilité garantit la cohérence d"un lot à l"autre sur plusieurs commandes groupées.
Vérification de la pureté et de la teneur en cendres
Les impuretés détruisent l’efficacité globale de la batterie. Exigez des certificats d’analyse (CoA) pour chaque expédition. Ces certificats doivent montrer une teneur en cendres inférieure à des limites spécifiques. Les applications standards tolèrent moins de 50 ppm. Les besoins en ultra-haute pureté exigent moins de 5 ppm. Nous recommandons fortement de rejeter tout lot dépourvu de documents de pureté certifiés.
Contrôle dimensionnel (CMM)
Les géométries complexes nécessitent des mesures incroyablement précises. Assurez-vous que le fournisseur utilise des tests de machine à mesurer tridimensionnelle (MMT). Les rapports CMM valident rigoureusement les inspections du premier article. Ils vérifient les formes complexes et la concentricité des lèvres d"empilement. Une inspection visuelle ne peut en aucun cas confirmer les micro-tolérances. Insistez pour recevoir les données brutes de MMT pour vos premiers prototypes.
Validation du revêtement anti-oxydation
De nombreuses applications intenses nécessitent des couches de protection en surface. Si vous spécifiez des saggers enduits, définissez l"épaisseur de revêtement requise. Les options populaires incluent les revêtements en carbure de silicium (SiC) ou en carbone pyrolytique. Vous devez définir des protocoles stricts de tests d’adhérence. Les revêtements mal appliqués se décollent lors du premier cycle thermique. Ce délaminage contamine entièrement la poudre d"anode.
L’augmentation de la production à pleine échelle comporte des risques financiers inhérents. Mettez en œuvre un déploiement progressif pour atténuer les pannes mécaniques imprévues. Les tests en conditions réelles révèlent toujours des variables environnementales inattendues.
L’approche par lots pilotes
Ne commandez jamais aveuglément des milliers d’unités. Exigez toujours un essai pilote à petite échelle avant d’autoriser la production complète. Nous recommandons de tester 20 à 50 unités dans un premier temps. Ce lot pilote vous permet de tester les cycles thermiques dans des conditions réelles de four. Les simulations en laboratoire reproduisent rarement les nuances atmosphériques exactes d’une ligne de production active.
Suivi de l"oxydation et de la perte de poids
Le graphite s"oxyde et perd de la masse avec le temps. Établissez un poids de référence pour les prototypes affaissés. Mesurez la perte de poids après 10, 20 et 50 cycles. Ces données vous permettent de prévoir avec précision la durée de vie opérationnelle. Le suivi de la perte de poids identifie précocement une dégradation prématurée. Il aide les ingénieurs de procédés à optimiser les atmosphères des fours afin de réduire les taux d’oxydation.
Protocoles de manipulation et de stockage
Les conditions de stockage ont un impact sur les performances thermiques à haute température. Le graphite de haute pureté absorbe l"humidité de l"air ambiant. Un chauffage rapide dans le four transforme cette humidité en vapeur sous pression. L"expansion de la vapeur provoque des microfissures au sein de la matrice de carbone dense. Travailler avec le fournisseur pour définir les exigences en matière d"emballage résistant à l"humidité. Les sacs scellés sous vide avec dessicants internes offrent une excellente protection. Conservez les unités bien emballées jusqu"à ce qu"elles soient immédiatement avant utilisation.
La spécification de saggers de graphite personnalisés est un exercice de gestion de la dynamique thermique, des contraintes mécaniques et de la pureté chimique. Les solutions disponibles dans le commerce ne peuvent tout simplement pas répondre aux normes rigoureuses de la calcination moderne des matériaux d"anode. Une ingénierie de précision et un contrôle qualité rigoureux restent primordiaux pour le succès opérationnel.
Considérez ces prochaines étapes orientées vers l’action :
Finalisez vos dessins CAO 2D et 3D avec des légendes de tolérance dimensionnelle claires.
Définir des limites maximales strictes de teneur en cendres pour empêcher le dopage élémentaire.
Spécifiez les rayons internes et les chanfreins externes pour atténuer les contraintes mécaniques et thermiques.
Émettez des appels d’offres uniquement aux fabricants agréés capables de fournir une documentation transparente sur les CMM et les CoA.
R : Généralement, prévoyez des délais de livraison de 4 à 8 semaines. Ce délai dépend fortement de la disponibilité des matières premières, comme le choix entre des blocs isostatiques ou moulés. Les processus de purification secondaire ajoutent également du temps. Les files d"attente d"usinage CNC chez le fabricant dictent le calendrier de livraison final.
R : La durée de vie est très variable en fonction des températures de fonctionnement, de l"atmosphère du four et de la manipulation physique. Les atmosphères inertes prolongent la durée de vie, tandis que les environnements réactifs accélèrent l"oxydation. Les ingénieurs suivent la longévité en surveillant le nombre de cycles. Ils retirent les unités une fois qu"un seuil prédéterminé de perte de poids ou de dégradation dimensionnelle est atteint.
R : Pas toujours. Le graphite isostatique offre une résistance multidirectionnelle uniforme et une structure à grains très fins. Il gère exceptionnellement bien le stress extrême. Cependant, du graphite moulé de haute qualité peut suffire pour les environnements de four statiques et à faibles contraintes. Les options moulées peuvent offrir des économies significatives pour les applications moins exigeantes.
R : Les quantités minimales de commande varient considérablement selon le fabricant. Cependant, une série de prototypes de 10 à 50 pièces est une pratique industrielle standard. Ce premier lot permet une validation opérationnelle approfondie. Les acheteurs valident généralement ces prototypes avant de s’engager dans des séries de production plus importantes de 500 unités ou plus.

 + 86-795-4605783
 sales@nhdcarbon.com
 N ° 966 de Tiangong South Avenue, High-Tech Industrial Park, Fengxin County, Yichun City, Province du Jiangxi, Chine.


