


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-22 origine:Propulsé


Dans la fabrication des batteries lithium-ion, la marge d’erreur lors de la graphitisation et du frittage est pratiquement nulle. Une répartition inégale de la chaleur dégrade directement la capacité de la batterie. Cela réduit considérablement la durée de vie globale du cycle. Les exploitants d’usines sont confrontés à une immense pression pour maintenir des profils thermiques stricts sur l’ensemble des lits de poudre. Bien qu’il soit souvent considéré comme un simple consommable, le graphite utilisé pour la production d’anodes de batterie fait office d’interface thermique principale. Il fait le pont entre la chaleur intense du four et la matière active sensible. Vous comptez sur lui pour dicter l’efficacité avec laquelle l’énergie thermique est transférée dans le noyau de poudre.
Des creusets sous-optimaux conduisent à des rendements imprévisibles. L’optimisation du design sagger devient un levier opérationnel décisif. Vous devez soigneusement équilibrer l’épaisseur des parois, la géométrie et la qualité du matériau. Cet équilibre calculé maximise l’uniformité de la température. Il minimise les risques de contamination croisée. En fin de compte, cela augmente votre rendement au premier passage. Nous explorerons comment la géométrie technique et les matériaux avancés améliorent la cohérence de la production. Vous apprendrez des stratégies concrètes pour sélectionner les composants adaptés aux besoins spécifiques de votre four.
Dynamique thermique : la géométrie sagger et l'épaisseur des parois dictent les taux de transfert de chaleur ; les conceptions sous-optimales provoquent de graves gradients de température du cœur aux bords.
Protection du rendement : les mécanismes d'étanchéité et d'empilage usinés avec précision empêchent l'intrusion de gaz volatils et l'oxydation des matériaux.
Coût par cycle : l'évaluation des saggers en fonction du prix initial ignore le coût total de possession ; Le graphite haute densité et faible porosité prolonge le cycle de vie et prévient l'écaillage prématuré.
Sélection du fournisseur : un achat réussi nécessite d'évaluer la cohérence des matières premières d'un fabricant (par exemple, le graphite isostatique) et les tolérances d'usinage personnalisées.
La graphitisation exige une extrême précision. Une pénétration thermique incohérente crée de graves problèmes mécaniques à l’intérieur du lot de poudre. La chaleur se déplace des murs extérieurs vers le centre. Des murs mal conçus perturbent ce flux. Les bords extérieurs du lit de poudre cuisent trop rapidement. Pendant ce temps, le noyau interne reste nettement sous-fritté. Cette variabilité détruit l"uniformité des lots. Cela oblige les ingénieurs à déclasser ou à éliminer complètement le matériau actif produit.
L’inefficacité entraîne une lourde pénalité. Le rejet des lots non conformes gaspille des matériaux précurseurs coûteux. Cela perturbe les chaînes d’approvisionnement des méga-usines. Investir dans de conception précise des composants en graphite de frittage d’anodes évite ce gaspillage continu. Des composants de haute qualité stabilisent l'environnement thermique. Ils protègent la poudre de noyau des chutes de température inattendues. Vous devez considérer ces conteneurs comme des actifs de production critiques.
Pour réussir, les opérateurs doivent évaluer les saggers par rapport à des critères de performance stricts. Vous devez exiger les mesures de base suivantes :
Stabilité de la conductivité thermique : Le matériau doit transférer la chaleur uniformément sur des cycles répétés pouvant atteindre 3 000°C.
Intégrité structurelle : Le conteneur doit résister aux chocs thermiques soudains et à la déformation à haute température.
Inertie chimique : Les murs ne doivent pas réagir chimiquement, évitant ainsi la contamination des matières actives.
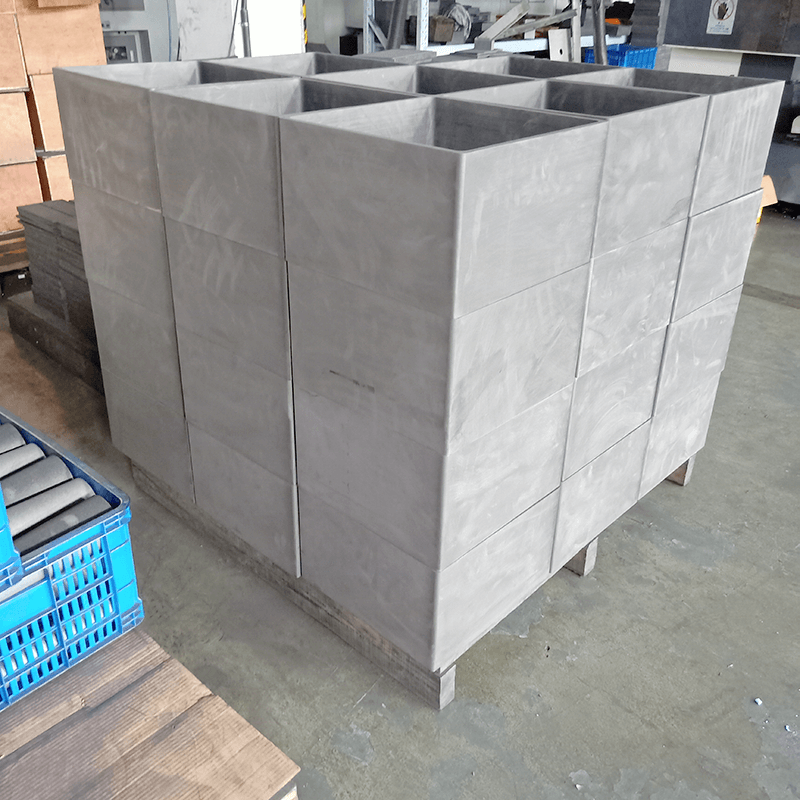
L"épaisseur de la paroi détermine directement les taux de transfert de chaleur. Les opérateurs sont constamment confrontés à un compromis difficile. Des parois plus minces accélèrent la saturation thermique. Ils réduisent la consommation globale d’énergie. Cependant, les parois minces compromettent la durée de vie de la structure. Ils se fissurent sous des contraintes thermiques répétées. L"approche optimale utilise une épaisseur graduée. Les fabricants peuvent renforcer les zones porteuses. Ils maintiennent les parois latérales plus fines pour le flux de chaleur tout en renforçant la base et les coins pour plus de durabilité.
Le profilage géométrique modifie considérablement le comportement de la poudre. Les formes carrées maximisent l"espace du four. Cependant, ils introduisent des problèmes de rayons de coin internes. Les coins internes pointus créent des « points froids » dangereux. La poudre s"agrège dans ces coins et ne parvient pas à atteindre l"énergie d"activation requise. Les rayons lisses et conçus éliminent ces zones mortes. Les proportions comptent également. La hauteur par rapport à la largeur dicte le gradient thermique du lit de poudre garni. Les récipients hauts et étroits chauffent différemment des récipients larges et peu profonds.
Tableau : Comparaison géométrique des formes Sagger
Type de géométrie | Utilisation de l"espace du four | Uniformité thermique | Facteur de risque principal |
|---|---|---|---|
Carré / Rectangulaire | Excellent (emballage haute densité) | Modéré à élevé (dépend des rayons) | Points froids dans les coins internes pointus |
Cylindrique | Mauvais (laisse des espaces entre les unités) | Excellent (chaleur radiale uniforme) | Capacité de charge utile inférieure par lot |
Profil personnalisé | Très bien | Très élevé | Complexité d’usinage initiale plus élevée |
Les mécanismes de ventilation et d’évacuation des gaz complètent les principales variables de conception. Les matériaux actifs libèrent des gaz liants lors des premières phases de chauffage. Les Saggers doivent évacuer efficacement ces gaz volatils. Cependant, la conception ne permet pas aux impuretés du four de pénétrer à l’intérieur. Les conceptions spécialisées des couvercles permettent le dégazage vers l’extérieur tout en bloquant le flux d’impuretés vers l’intérieur.
Meilleure pratique : alignez toujours votre choix de rapport hauteur/largeur sur votre type de four spécifique. Les fours à sole roulante bénéficient de lits moins profonds. Les fours Acheson nécessitent souvent des structures plus hautes et fortement renforcées.
La pureté des matériaux constitue la base de la qualité des batteries. La spécification du graphite à très faible teneur en cendres est strictement non négociable. La teneur en cendres doit rester inférieure à 50 ppm. Les impuretés métalliques comme le fer ou le cuivre empoisonnent la poudre d"anode. Ils provoquent des courts-circuits internes à l’intérieur des cellules de batterie finies. La haute pureté empêche complètement cet empoisonnement chimique.
La porosité dicte la résistance à l’oxydation et la longévité structurelle. Le graphite haute densité agit comme un bouclier physique. Il évite les infiltrations de fines poudres dans les murs. Lorsque le graphite est trop poreux, des particules de poudre microscopiques s’infiltrent profondément dans le matériau. À mesure que le four refroidit, ces particules piégées se dilatent différemment du graphite. Ce décalage provoque de graves microfissures. Avec le temps, la surface s"effrite. L"écaillage ruine le lot et détruit le conteneur.
L’architecture d’empilage et de scellement empêche directement la contamination externe. Les environnements de production utilisent des vibrations continues intenses. Les conceptions de lèvres imbriquées maintiennent la stabilité. Les configurations à rainure et languette verrouillent les unités empilées ensemble. L"usinage de précision empêche le creuset de se déplacer pendant le transport. Ce joint étanche maintient un micro-environnement isolé pour la poudre. Il empêche les éléments volatils de contaminer les lots adjacents.
Erreur courante : compter sur des couvertures à lèvres plates. Les conceptions plates vibrent hors de leur alignement lors de la manipulation automatisée, brisant le sceau et exposant la poudre à une oxydation sévère.
La sélection des matières premières définit la performance à long terme. Les équipes d'approvisionnement comparent souvent le graphite moulé, extrudé et isostatique. Nous recommandons fortement un pressage isostatique. Les processus isostatiques appliquent une pression égale dans toutes les directions pendant la fabrication. Cela crée des propriétés thermiques véritablement isotropes. Le matériau se dilate uniformément sous une chaleur extrême. Il offre une durée de vie maximale dans des environnements très stressants. Le choix d'un sagger en graphite spécialisé pour les matériaux d'anode fabriqués à partir de blocs isostatiques minimise les défaillances structurelles catastrophiques.
Les tolérances d"usinage influencent fortement le flux opérationnel. La précision dimensionnelle est extrêmement importante dans les gigafactories modernes. Les machines de remplissage automatisées traitent ces conteneurs rapidement. Les bras robotiques s"empilent et les vident continuellement. De mauvaises tolérances dimensionnelles bloquent les équipements automatisés. Une ligne bloquée interrompt la production et casse des machines coûteuses. Vous devez exiger des contrôles dimensionnels stricts de la part de votre fournisseur.
Déplacez votre évaluation de la tarification unitaire isolée vers des mesures de performance basées sur le cycle. Calculez votre retour sur investissement en fonction de l"augmentation de la capacité de charge utile de poudre. Mesurez cela par rapport à la fréquence de remplacement prévue. Une unité plus dense et structurellement supérieure contient plus de poudre par lot. Il survit à beaucoup plus de cycles de frittage. Vous optimisez l’efficacité en maximisant la longévité opérationnelle plutôt que de simplement rechercher l’achat initial le moins cher.
L’intégration de nouvelles conceptions nécessite des protocoles de tests pilotes structurés. Ne déployez jamais de géométries non testées sur l’ensemble de votre chaîne de production. Établissez d’abord des mesures de base solides. Testez les nouvelles conceptions sur 20 à 30 cycles thermiques complets. Surveillez méticuleusement les gradients de température. Analysez la poudre d’anode résultante pour une uniformité stricte. Ne procédez à l’intégration complète qu’après avoir validé ces échantillons contrôlés.
La manipulation et l’entretien dictent la survie quotidienne. Les systèmes de transport en commun automatisés présentent de graves risques d’impact mécanique. Les transitions des convoyeurs secouent les conteneurs. Les robots appliquent parfois une pression de préhension inégale. Vos composants doivent posséder une résistance mécanique suffisante pour supporter ces abus physiques. De plus, les opérateurs doivent appliquer des protocoles de refroidissement stricts. Le refroidissement rapide dépasse les limites du coefficient de dilatation thermique (CTE) du matériau. Le dépassement des limites CTE brise instantanément même le graphite isostatique de la plus haute qualité.
Appliquez une logique de présélection rigoureuse lors de la sélection d’un partenaire de fabrication. Vérifiez minutieusement leurs capacités d’ingénierie. Demandez-leur s"ils proposent une modélisation thermique personnalisée à l"aide de l"analyse par éléments finis (FEA). Ils doivent adapter cette modélisation à votre type de four spécifique. Les fours Acheson agissent différemment des foyers à rouleaux continus. Enfin, demandez des exemples d’exécutions. Exigez des données d’assurance qualité suivies par lots pour vérifier leur cohérence.
La géométrie Sagger et les propriétés des matériaux agissent comme des variables actives dictant l"efficacité du frittage, et non comme des spécifications statiques.
La priorité à une teneur en cendres ultra faible et à une densité de matériau élevée empêche strictement la contamination et les microfissures.
Le joint de précision à rainure et languette protège les micro-environnements internes des gaz volatils du four.
L"évaluation des composants en fonction de la longévité du cycle et de l"endurance structurelle permet d"obtenir une efficacité de production nettement supérieure.
La transformation de vos opérations nécessite un engagement proactif. Nous vous recommandons fortement d’auditer immédiatement vos métriques actuelles de cycle de vie. Consultez un spécialiste en ingénierie pour analyser votre profil thermique unique. Demandez un prototype sur mesure. Ce faisant, vous transformez un simple consommable en un actif puissant et générateur de rendement.
R : L’épaisseur idéale dépend entièrement du type de four et de la charge utile. Des parois plus fines améliorent le transfert thermique, tandis que des parois plus épaisses renforcent la rigidité structurelle. Les fabricants conçoivent généralement une épaisseur graduée sur mesure. Ce calcul équilibre la saturation thermique rapide et la résistance mécanique nécessaire pour survivre à des manipulations répétées.
R : Le graphite isostatique subit un pressage omnidirectionnel pendant la fabrication. Cela crée des propriétés isotropes, ce qui signifie qu’il présente une résistance multidirectionnelle et une conductivité thermique uniformes. Il se dilate uniformément sous une chaleur extrême. Cela réduit considérablement le risque de dilatation inégale et de fissuration thermique par rapport aux variantes moulées standard.
R : La durée de vie du cycle varie considérablement en fonction des températures de fonctionnement maximales et des vitesses de refroidissement. Cependant, les composants de haute qualité offrent des courbes de dégradation prévisibles et documentées. Ces courbes prévisibles permettent aux opérateurs de planifier des remplacements préventifs en toute sécurité, garantissant ainsi une production continue sans risquer une défaillance structurelle soudaine ou une perte de lot.
R : Oui. La géométrie et la densité optimisées assurent une répartition uniforme de la chaleur. Cela garantit que l’ensemble du lit de poudre atteint l’énergie d’activation exacte requise pour une graphitisation cohérente. L"élimination des points froids internes évite directement les différents problèmes de rétention de capacité dans la cellule de batterie assemblée finale.

 + 86-795-4605783
 sales@nhdcarbon.com
 N ° 966 de Tiangong South Avenue, High-Tech Industrial Park, Fengxin County, Yichun City, Province du Jiangxi, Chine.


